Compras una camiseta de un rojo vibrante. Después de tres lavados, se vuelve rosa. O tus vaqueros oscuros tiñen un sofá blanco. Estas frustraciones cotidianas explican por qué la solidez del color es importante.
Las pruebas de solidez del color miden qué tan bien un textil resiste el cambio de color o la transferencia de tinte. Comprueban el lavado, la exposición a la luz y el frote.
Para los importadores y los profesionales del control de calidad, esta prueba es una salvaguardia comercial. Los fallos causan quejas de los clientes, devoluciones costosas y contracargos. La reputación de su marca sufre.
Esta publicación explica los principales métodos de prueba, los factores que influyen en los resultados, los estándares internacionales y los sistemas de calificación, y cómo integrar las pruebas en una estrategia de inspección previa al envío.
Puntos clave
-
Las pruebas de solidez del color evitan devoluciones costosas y protegen la reputación de su marca.
-
Las pruebas de lavado, frote, luz y transpiración miden qué tan bien los colores resisten la decoloración y la transferencia.
-
La química de los tintes y los procesos de acabado influyen enormemente en los resultados de la solidez del color.
-
Establezca límites de grado claros con los proveedores utilizando los estándares ISO o AATCC antes de la producción.
-
La inspección de terceros verifica las muestras de producción, no solo las muestras de laboratorio, para garantizar la calidad.
Métodos principales de prueba de solidez del color
Pruebas de lavado y frote
La solidez al lavado mide cuánto se decolora el color de un tejido y cuánto mancha los tejidos adyacentes durante el lavado. Los laboratorios simulan condiciones específicas como la temperatura, el tipo de detergente y la duración del ciclo. Utilizan equipos como la máquina de prueba de solidez del color de lavado AATCC para replicar el lavado doméstico o comercial. Después del lavado, los técnicos evalúan tanto el cambio de color en la muestra como el manchado de un tejido adyacente multifibra. Este tejido adyacente contiene tiras de diferentes tipos de fibra, por lo que se ve exactamente a qué fibras migra el tinte.
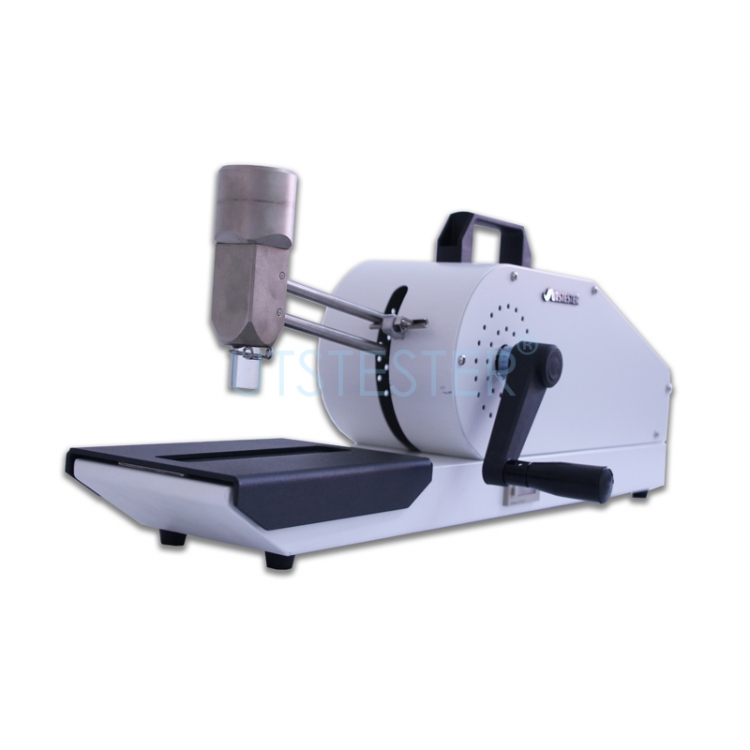
La solidez al frote, también llamada solidez al roce, mide la transferencia de color causada por la fricción. Se distingue entre las pruebas de frote en seco y en húmedo. En el frote en seco, un paño de algodón blanco seco frota contra el tejido de prueba. En el frote en húmedo, el paño blanco se humedece con agua destilada y se exprime hasta alcanzar aproximadamente un 65% de contenido de humedad antes de frotar. Ambas pruebas utilizan un crockmeter que frota el paño hacia adelante y hacia atrás durante 10 ciclos bajo presión controlada. El tejido vaquero y los tejidos estampados se enfrentan a un alto riesgo de abrasión, por lo que el frote en húmedo suele ser más exigente. El tinte índigo se concentra cerca de la superficie del hilo, lo que permite la decoloración pero también hace que la transferencia de tinte superficial sea un riesgo predecible. Para el tejido vaquero, un grado mínimo de 3-4 es común para el frote en seco, mientras que el frote en húmedo puede aceptar grados 2-3 para el vaquero índigo.
Pruebas de luz y transpiración
La solidez a la luz define la resistencia de un textil a la decoloración por la luz solar o artificial. Esta propiedad es crucial para equipos de exterior, cortinas y escaparates. Los laboratorios exponen especímenes a una lámpara de arco de xenón que simula la luz solar natural, emitiendo radiación desde menos de 270 nm a través del espectro visible hasta el infrarrojo. Los técnicos comprueban periódicamente los cambios de color y comparan la decoloración con los estándares de lana azul con tasas de solidez a la luz conocidas. La escala de lana azul va del 1 al 8, donde el grado 8 representa que no hay decoloración y el grado 1 indica una pérdida de color casi completa. ISO 105-B02:2014 y AATCC 16.3 son los métodos comparables para esta prueba.
La solidez a la transpiración simula el efecto del sudor humano en los tejidos teñidos. Esta prueba es vital para la ropa deportiva, las prendas íntimas y la ropa infantil. Garantiza que las prendas mantengan su aspecto y evita la migración del color a la piel u otra ropa. La prueba utiliza soluciones de sudor ácidas y alcalinas.
Los laboratorios aplican 12,5 kPa de presión y mantienen los especímenes estáticos durante 4 horas a 37±2°C, simulando la temperatura corporal. ISO 105-E04:2013 y AATCC 15 son los estándares clave. Una prueba casera simple con un paño húmedo presionado puede dar una indicación preliminar, pero las pruebas de laboratorio son definitivas. Los resultados de las pruebas de solidez del color para la transpiración suelen requerir un grado mínimo de 3-4 para la mayoría de los mercados.
Factores que afectan la solidez del color
Química de tintes y fibras
El enlace químico entre el tinte y la fibra es el determinante principal de la solidez. Los tintes reactivos crean enlaces covalentes con fibras celulósicas como el algodón y la viscosa. Esta fijación química resiste el lavado, el frote y la decoloración inducida por la luz. Los tintes directos se combinan con las fibras a través de enlaces de hidrógeno más débiles y atracciones de van der Waals. Son de bajo costo y fáciles de usar, pero tienen menor solidez. Para el poliéster, los tintes dispersos penetran en la fibra hidrófoba bajo alta temperatura, típicamente alrededor de 200°C. El mismo tinte puede comportarse de manera diferente según la fibra. Los tintes dispersos en poliéster tienen mayor solidez al lavado con jabón que en el nailon.
|
Fibra
|
Combinación de tintes
|
Mecanismo de solidez
|
|
Algodón
|
Tintes reactivos
|
Enlaces covalentes con celulosa
|
|
Algodón
|
Tintes de tina
|
Bloqueados en la fibra después de la reducción y oxidación
|
|
Lana
|
Tintes ácidos
|
Se unen con grupos amino cargados positivamente
|
|
Poliéster
|
Tintes dispersos
|
Penetran bajo alta temperatura
|
|
Nailon
|
Tintes ácidos
|
Se unen con grupos amida
|
Un espectrofotómetro de alta configuración mide la sombra exacta y el cambio de color después de la prueba. Este instrumento le ayuda a verificar si el enlace tinte-fibra resistió.
Fabricación y acabado
El proceso de teñido en sí mismo determina la solidez final. La temperatura, el pH, el tiempo y la concentración afectan la penetración y fijación del tinte. La optimización de estos parámetros produce una distribución uniforme del tinte y enlaces tinte-fibra más fuertes. El poliéster teñido a 130–135 °C con purga por reducción después del teñido logra una excelente solidez al lavado, al frote y a la transpiración. El algodón requiere fijación con álcali bajo condiciones controladas. El postratamiento también importa. El lavado en caliente, el jabonado y la neutralización eliminan el tinte no fijado y mejoran la solidez.
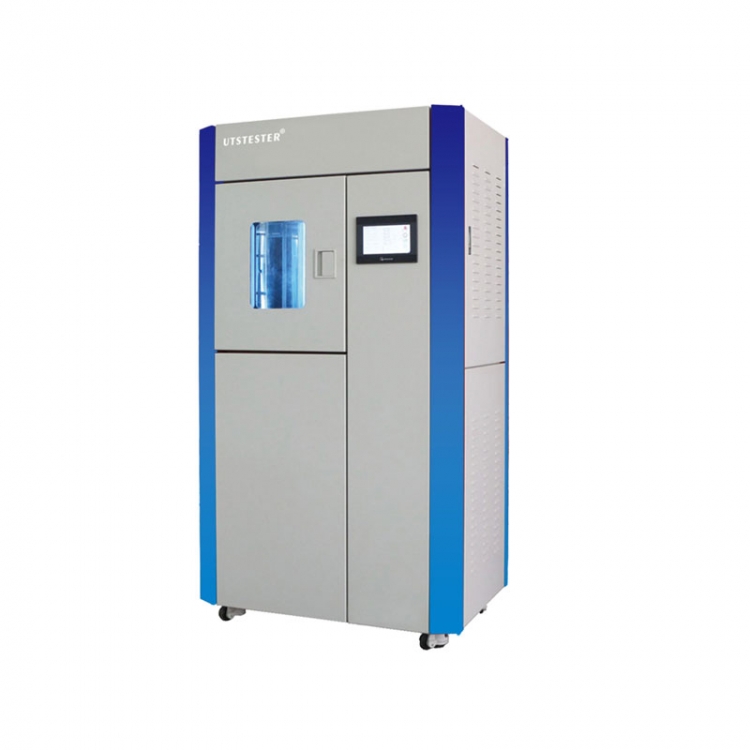
Los acabados posteriores al teñido pueden ayudar o perjudicar. Los agentes fijadores y los agentes de reticulación estabilizan las moléculas de tinte dentro de la fibra. Sin embargo, los suavizantes de silicona aplicados a telas teñidas con ácidos pueden causar la decoloración del color a través de interacciones químicas. El suavizante excesivo hace que la tela sea pegajosa y apaga el color. Un Gabinete de evaluación del color de la tela le permite comprobar estos efectos bajo una iluminación controlada. Una prueba de solidez del color adecuada con una máquina de prueba de solidez del color al lavado AATCC confirma si su proceso de acabado conservó o degradó el color.
Estándares y clasificación de la solidez del color
Estándares clave: ISO, AATCC y ASTM
Los estándares internacionales le brindan un lenguaje común con los proveedores. Las normas ISO sirven a los mercados de Europa y Asia. Las normas AATCC dominan el mercado estadounidense. ASTM también proporciona estándares relevantes de prueba de textiles. Debe especificar el estándar exacto en su orden de compra. Para el lavado, la norma ISO 105-C06 cubre el lavado doméstico y comercial con detergente. Los estándares relacionados incluyen ISO 105-C08 para detergente sin fosfatos, ISO 105-C09 para blanqueador oxidativo e ISO 105-C10 para lavado con jabón. Un laboratorio típico necesita una muestra A4 y devuelve los resultados en unas tres semanas.
La tabla a continuación muestra qué método ISO y escala de clasificación se aplican a cada tipo de solidez.
|
Tipo de solidez
|
Método de prueba ISO
|
Escala de clasificación
|
|
Solidez al lavado
|
Serie ISO 105-Ces
|
Escalas de grises ISO 105-A02 e ISO 105-A03, Grado 1–5
|
|
Solidez a la luz
|
Serie ISO 105-B
|
Estándares de lana azul L1–L8
|
|
Solidez al frote
|
ISO 105-X12
|
Escala de grises ISO 105-A03, Grado 1–5
|
Interpretación de grados y establecimiento de límites
La escala de grises califica el cambio de color y la tinción del 1 al 5. El grado 5 significa que no hay cambios visibles. El grado 1 significa cambio severo o tinción. Los laboratorios también asignan medios grados, como 4-5 y 3-4, para mayor precisión.
La escala de grises para la evaluación de la transferencia de color utiliza pares de fichas blancas y grises. El grado 5 utiliza dos fichas de referencia blancas idénticas con una reflectancia no menor del 85 por ciento. La escala de grises para el cambio de color utiliza fichas de gris neutro con un valor triestímulo Y de 12 ± 0.2 en el grado 5.
Para la solidez a la luz, la escala de lana azul va del 1 al 8. Las telas para exteriores necesitan calificaciones más altas. Los artículos estacionales para exteriores en mercados templados apuntan a un grado de lana azul de 4 a 5. Los programas prémium para exteriores requieren un grado de 6 a 7, generalmente logrado con hilos teñidos en solución. Los grados de 3 o inferiores no son adecuados para muebles de exterior.
Establezca límites contractuales con su proveedor antes de la producción. Para las prendas de marca, una calificación de 4 o superior es el estándar comercial aceptado. Las prendas prémium generalmente requieren un cambio de color de al menos 4 y una tinción de al menos 3–3.5 para la solidez al lavado. Los estilos vintage o teñidos con pigmentos aceptan grados más bajos, a menudo de 3 a 3.5 para el cambio de color. Utilice un gabinete de evaluación del color de la tela y un espectrofotómetro de alta configuración para verificar los grados bajo una iluminación controlada. Estas herramientas eliminan el juicio subjetivo de su proceso de aprobación de pruebas de solidez del color.
Pruebas de solidez del color en la inspección previa al envío
El papel de la inspección de terceros
La inspección previa al envío es su red de seguridad final. Las pruebas de laboratorio en muestras de desarrollo le dicen lo que una tela puede hacer. Las muestras de producción le dicen lo que harán sus productos reales. Estas no son la misma cosa. Una empresa de inspección independiente como UTS International proporciona una verificación imparcial. Prueban muestras de producción, no solo muestras de laboratorio. Esto garantiza que los productos que recibe cumplan con sus especificaciones.
Los inspectores comprueban si hay variaciones de color visibles entre las unidades del mismo envío. La inconsistencia de tono dentro de un lote es un problema común de producción. Verifican la consistencia del color entre diferentes lotes de producción cuando su pedido abarca múltiples lotes de tinte. Buscan evidencia de pérdida de color superficial en telas sensibles a la fricción. También confirman si las etiquetas de cuidado reflejan correctamente las limitaciones reales de rendimiento del producto.
Los indicadores prácticos de problemas de solidez incluyen el desteñido visible en el interior de las bolsas de polietileno, la variación de tono entre piezas o la migración de color en el embalaje. Estas señales importan independientemente de lo que diga el informe de laboratorio. El laboratorio probó una muestra. El inspector examina los productos reales. Los inspectores externos también pueden coordinarse con laboratorios de pruebas acreditados para la solidez del color y otras pruebas técnicas cuando sea necesario. Ayudan a detectar la decoloración del color a primera hora antes de la producción a gran escala. Esto reduce el costoso reproceso y evita que se envíen productos defectuosos. Sus controles de calidad neutrales siguen los hechos y los datos, libres de las presiones de producción de la fábrica. Se adhieren a estándares internacionales como AQL 2.5/4.0, en los que confían los compradores globales. Emiten informes profesionales estandarizados con evidencia fotográfica reconocida en todo el mundo.
Control de tono de color: La inconsistencia del color es un defecto importante. Los inspectores deben comparar las prendas con la muestra aprobada y dentro del mismo lote. Según las estrictas pautas de Testcoo, "No se permite ninguna sombra de color dentro de las mismas piezas", y se utilizan escalas de grises específicas para determinar los niveles aceptables de variación dentro de un envío.
Cómo evitar los escollos de los informes de proveedores
Los proveedores pueden ofrecer resultados de laboratorio perfectos, pero la producción a gran escala puede ser diferente. Esta es la trampa entre la muestra de laboratorio y la tirada de producción. Un informe de hace 18 meses puede no reflejar la producción actual si el proveedor cambió su lote de tinte, su proveedor de tinte o su proceso. Confirme que los informes se emitieron para la temporada de producción actual.
Desconfíe de los informes incompletos. Los informes deben especificar que las pruebas se realizaron en telas o productos terminados del lote de producción actual, y no en una muestra de desarrollo. Si no está claro qué se probó, pregunte. Compruebe que la norma mencionada en el informe coincida con el requisito de su comprador. Los métodos ISO y AATCC difieren. Algunos proveedores informan selectivamente sobre las pruebas que saben que superan y omiten las que no. Si el frotamiento en húmedo no aparece en el informe de un producto muy teñido, pregunte por qué. Los informes de laboratorios acreditados (ISO 17025) tienen más peso que las pruebas internas del proveedor. Si el informe proviene del propio laboratorio de la fábrica, vale la pena considerar una verificación independiente.
Por último, no acepte calificaciones inferiores a cambio de un precio más bajo. El coste a largo plazo de las devoluciones y los daños a la marca supera con creces el ahorro inicial. Utilice una cabina de evaluación del color de tejidos para verificar la consistencia del tono bajo una iluminación controlada. Un espectrofotómetro de alta configuración mide el cambio de color exacto después de la prueba. Una máquina de prueba de solidez del color al lavado AATCC confirma si los productos de producción coinciden con la muestra aprobada. Estas herramientas eliminan el juicio subjetivo de su proceso de aprobación.
Las pruebas de solidez del color son un pilar fundamental de la calidad textil. Impactan directamente en la satisfacción del cliente, la integridad de la marca y sus resultados financieros. Los fallos provocan devoluciones, reclamaciones y problemas legales.
Comprender las pruebas, las normas y las calificaciones es una herramienta empresarial estratégica. Mitiga el riesgo y construye una cadena de suministro fiable. Utilice una cabina de evaluación del color de tejidos para verificar la consistencia del tono bajo una iluminación controlada.
Incorpore estas pruebas en su proceso de control de calidad. Asociarse con una empresa de inspección profesional como UTS International proporciona la experiencia y la supervisión imparcial que necesita. Un espectrofotómetro de alta configuración mide el cambio de color exacto después de la prueba.
Invertir en pruebas de solidez del color protege la longevidad y la reputación de su marca. Una máquina de prueba de solidez del color al lavado AATCC confirma que los productos de producción coinciden con su muestra aprobada. Esto garantiza que la primera impresión que un cliente tenga de su producto sea duradera y positiva.
Preguntas frecuentes
¿Cuánto tiempo tardan las pruebas de solidez del color?
La mayoría de los laboratorios acreditados devuelven los resultados en unas tres semanas. El plazo depende del tipo de prueba y de la carga de trabajo del laboratorio. Las pruebas de lavado, frotamiento, luz y transpiración requieren procedimientos separados. Planifique con antelación y envíe las muestras pronto para evitar retrasos en los envíos.
¿Puedo probar la solidez del color sin un laboratorio?
Puede realizar una comprobación preliminar en casa. Presione un paño blanco húmedo contra la tela y busque transferencia de tinte. Esto ofrece únicamente una indicación aproximada. Las pruebas de laboratorio siguen siendo el método definitivo para una clasificación precisa.
¿Qué calificación debo exigir a mi proveedor?
Para prendas de marca, una calificación de 4 o superior es el estándar comercial aceptado. La ropa de gama alta suele requerir un cambio de color de al menos 4 y un manchado de al menos 3-3,5 para la solidez al lavado. Los estilos vintage aceptan calificaciones más bajas. Establezca límites en su contrato antes de que comience la producción.
¿Qué herramientas ayudan a verificar los resultados de la solidez del color?
Una cabina de evaluación del color de tejidos le permite comprobar la consistencia del tono bajo una iluminación controlada. Un espectrofotómetro de alta configuración mide el cambio de color exacto después de la prueba. Una máquina de prueba de solidez del color al lavado AATCC confirma si los productos de producción coinciden con su muestra aprobada. Estas herramientas eliminan el juicio subjetivo de su proceso de aprobación.
¿Qué ocurre si mi proveedor proporciona informes de pruebas incompletos?
Solicite una aclaración. Los informes deben especificar la norma exacta, las condiciones de prueba y el lote de producción. Compruebe que la norma coincida con el requisito de su comprador. Los métodos ISO y AATCC difieren. Si falta una prueba clave, solicítela. La verificación independiente de un laboratorio acreditado tiene más peso que las pruebas internas del proveedor.


 +86 152 6060 5085

 English
 русский
 español
 português
 العربية
 Polski


 hello@utstesters.com
 hello@utstesters.com
 +86 152 6060 5085
 +8615260605085
